

Tailor Welded Blanks – jak powstają lżejsze i wytrzymalsze karoserie?
Od redakcji: Jak zmniejszyć masę samochodu, nie rezygnując z wytrzymałości i bezpieczeństwa nadwozia? Jedną z odpowiedzi jest technologia Tailor Welded Blanks (TWB), pozwalająca łączyć w jednym elemencie blachy o różnych grubościach i właściwościach. Coraz większą rolę w jej rozwoju odgrywają symulacje komputerowe, dzięki którym można jeszcze przed rozpoczęciem produkcji przewidzieć zachowanie spoiny i materiału podczas tłoczenia, ograniczyć liczbę kosztownych prób oraz lepiej wykorzystać stale wysokowytrzymałe.
Ograniczenie masy pojazdów przy jednoczesnym zachowaniu wymaganej wytrzymałości nadwozia pozostaje jednym z najważniejszych wyzwań współczesnej motoryzacji. Coraz większego znaczenia nabiera również ograniczanie zużycia surowców, energii oraz liczby prób technologicznych wykonywanych podczas uruchamiania produkcji. Jednym z rozwiązań umożliwiających pogodzenie tych wymagań jest szerokie zastosowanie symulacji komputerowych.
Szczególnym obszarem wykorzystania metod cyfrowych jest produkcja elementów nadwozi wykonywanych z półfabrykatów typu Tailor Welded Blanks, w skrócie TWB. Są to arkusze blach powstające przez połączenie materiałów różniących się między innymi gatunkiem stali, wytrzymałością lub grubością. Odpowiednio zaprojektowany półfabrykat pozwala umieścić mocniejszy albo grubszy materiał dokładnie tam, gdzie element będzie najbardziej obciążony, bez niepotrzebnego zwiększania masy całej części.
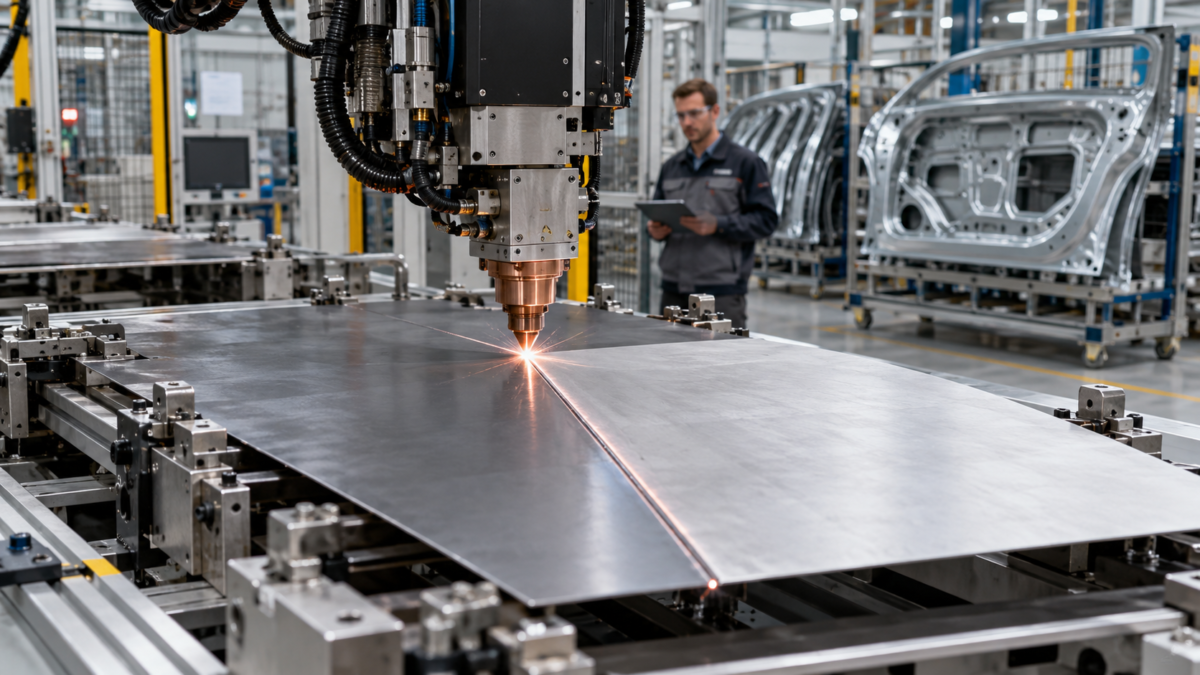
Typowym przykładem zastosowania technologii TWB jest przednia podłużnica nadwozia. Może ona powstać z dwóch arkuszy stali o różnych właściwościach, połączonych spoiną doczołową wykonaną za pomocą wiązki laserowej. Następnie przygotowany w ten sposób półfabrykat jest tłoczony do końcowego kształtu.
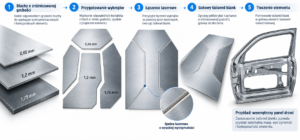
Rys. 1. Elementy poszycia drzwi przygotowane do spawania laserowego przed tłoczeniem (po lewej) i zespawane.
Dlaczego spoina wpływa na tłoczenie?
Wprowadzenie do produkcji coraz bardziej wytrzymałych gatunków stali AHSS powoduje, że zarówno spawanie laserowe, jak i późniejsze formowanie stają się znacznie bardziej wymagające. Ciepło dostarczane podczas spawania zmienia strukturę oraz właściwości materiału w bezpośrednim sąsiedztwie spoiny. Przygotowany, zespawany z elementów blachy o różnej grubości materiał do tłoczenia ramy drzwi w systemie technologii TWB.
W strefie wpływu ciepła może dochodzić do lokalnego obniżenia twardości i wytrzymałości materiału. Sama spoina może natomiast charakteryzować się zwiększoną twardością oraz mniejszą podatnością na odkształcenia plastyczne. W rezultacie półfabrykat nie zachowuje się podczas tłoczenia jak jednolity arkusz blachy. Obok dwóch materiałów podstawowych należy uwzględnić również właściwości spoiny i poszczególnych obszarów strefy wpływu ciepła.
Nieprawidłowe dobranie parametrów procesu może prowadzić do pęknięć, nadmiernego przewężenia blachy, fałdowania lub niepożądanego przemieszczenia spoiny. Dlatego już na etapie projektowania technologii konieczne jest rozpatrywanie spawania i tłoczenia jako wzajemnie zależnych części jednego procesu produkcyjnego.
Odpowiednio dobrane sterowanie procesem spawania laserowego pozwala ograniczyć niekorzystne zmiany właściwości materiału. Samo znalezienie właściwych parametrów metodą prób może być jednak kosztowne i czasochłonne, szczególnie w przypadku nowych gatunków stali o bardzo wysokiej wytrzymałości.
Wirtualne odwzorowanie całego procesu
Alternatywą dla wielu prób wykonywanych na rzeczywistych materiałach jest zastosowanie analizy metodą elementów skończonych. Na jej podstawie tworzy siprzestrzenny model badanego elementu oraz odwzorowuje kolejne etapy jego produkcji.
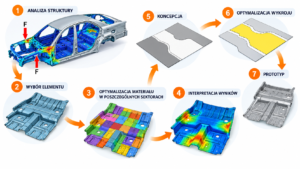
Rys.2. Proces powstawania koncepcji konstrukcji płyty podłogowej w systemie technologii TWB.
W przypadku półfabrykatów TWB nie wystarcza jednak oddzielne wykonanie symulacji spawania i tłoczenia. Informacje uzyskane podczas analizy procesu cieplnego powinny zostać przekazane do modelu formowania. Dopiero wtedy można ocenić, jak lokalne zmiany właściwości w obrębie spoiny wpłyną na zachowanie całego arkusza podczas przechodzenia przez narzędzie tłoczne.
Symulacja spawania pozwala określić między innymi rozkład temperatur, prędkość nagrzewania i chłodzenia, szerokość strefy wpływu ciepła, geometrię spoiny oraz przewidywane zmiany właściwości materiału. Wiarygodność modelu sprawdza się następnie przez porównanie obliczeń z pomiarami temperatury wykonanymi za pomocą termopar oraz z wynikami badań metalograficznych.
Kolejnym etapem jest przygotowanie modelu formowania. Jego podstawę stanowią karty materiałowe opisujące zachowanie poszczególnych gatunków stali. Zawierają one między innymi krzywe płynięcia, zależności naprężenie–odkształcenie oraz krzywe graniczne tłoczności.
Poprawność modelu tłoczenia można zweryfikować przez zestawienie obliczonej charakterystyki siła–przemieszczenie z wynikami uzyskanymi na rzeczywistej prasie. Gotowy element jest następnie skanowany przestrzennie. Pozwala to porównać model komputerowy z rzeczywistą częścią pod względem geometrii, rozkładu grubości blachy oraz występowania wad.
Problem wymiany danych między programami
Jedną z głównych przeszkód w tworzeniu kompletnego cyfrowego modelu procesu jest niewielka szerokość spoiny i strefy wpływu ciepła. Typowe programy przeznaczone do symulacji tłoczenia nie zawsze pozwalają bezpośrednio odwzorować tak małe obszary przy zachowaniu rozsądnego czasu obliczeń.
Symulacja spawania wykorzystuje zwykle przestrzenne elementy objętościowe, dzięki którym można dokładnie określić rozkład temperatury i zmiany zachodzące w materiale. W analizie formowania blach stosuje się natomiast przeważnie znacznie prostsze elementy powłokowe. Wyników jednego modelu nie można więc automatycznie przenieść do drugiego programu.
Dodatkową trudność stanowi eksperymentalne określenie właściwości materiału w bardzo wąskich obszarach spoiny. Pobranie reprezentatywnych próbek do klasycznych prób rozciągania jest często niemożliwe, a właściwości mogą zmieniać się na odcinku zaledwie kilku milimetrów.
W celu rozwiązania tego problemu opracowano cyfrową platformę zarządzania danymi, która pośredniczy pomiędzy symulacją spawania a symulacją tłoczenia. System odczytuje wyniki analizy cieplnej, określa położenie i szerokość spoiny oraz wyznacza poszczególne części strefy wpływu ciepła. Następnie przekształca te dane do postaci możliwej do wykorzystania w modelu powłokowym.
Symulacja działająca w obu kierunkach
Istotą opracowanego rozwiązania jest dwukierunkowa wymiana danych. Informacje z procesu spawania trafiają do symulacji formowania, ale wyniki tłoczenia mogą również zostać wykorzystane do ponownego dobrania parametrów spawania.
Jeżeli model tłoczenia wskaże zwiększone ryzyko pęknięcia, nadmierne przewężenie albo niekorzystne zachowanie materiału w pobliżu spoiny, można zmienić parametry procesu laserowego i ponownie przeprowadzić obliczenia. Powstaje w ten sposób iteracyjna pętla projektowa.
Cyfrowa platforma porównuje poszczególne warianty i wskazuje parametry zapewniające najlepsze wyniki. Dzięki temu można ograniczyć liczbę fizycznych prób, skrócić czas uruchamiania produkcji oraz wcześniej wykryć problemy, które w tradycyjnym procesie ujawniłyby się dopiero podczas testów narzędzi.
Większa wytrzymałość i mniejsze zużycie materiału
Połączenie symulacji spawania oraz tłoczenia pozwala lepiej wykorzystać możliwości zaawansowanych stali wysokowytrzymałych. Projektant może dokładniej określić, jaki materiał, jaka grubość blachy i jakie parametry spawania będą potrzebne w określonej części elementu.
Dzięki temu możliwe jest ograniczenie masy komponentów bez rezygnacji z ich wymaganej wytrzymałości i bezpieczeństwa. Mniejsza liczba prób technologicznych oznacza również ograniczenie zużycia blach, energii oraz czasu pracy maszyn.
Technologia TWB znajduje zastosowanie przede wszystkim w konstrukcji nadwozi samochodowych, jednak opracowane metody cyfrowe mogą zostać wykorzystane także w innych sektorach transportu. Dotyczy to wszędzie tam, gdzie zmniejszenie masy konstrukcji musi iść w parze z wysoką wytrzymałością, trwałością i efektywnym wykorzystaniem materiałów.
Cyfrowy bliźniak nie zastępuje całkowicie badań rzeczywistych. Pozwala jednak ograniczyć ich zakres, właściwie ukierunkować próby oraz znacznie wcześniej ocenić skutki podejmowanych decyzji technologicznych. W przypadku coraz bardziej złożonych materiałów i procesów produkcyjnych staje się więc jednym z podstawowych narzędzi rozwoju nowoczesnych, lekkich konstrukcji.
Bogusław Raatz
raatz.info
Bogusław Raatz – uznany ekspert w dziedzinie technologii napraw karoserii i blacharstwa samochodowego, konstruktor oraz właściciel firmy HERKULES Auto-Technika Warsztatowa z wieloletnim doświadczeniem w projektowaniu i produkcji urządzeń do napraw i pomiarów karoserii. Autor licznych publikacji branżowych i książek fachowych, współpracujący z magazynem Lakiernik oraz prowadzący szkolenia dla specjalistów z zakresu blacharstwa i lakiernictwa.
FAQ – najczęściej zadawane pytania
Co to jest Tailor Welded Blanks?
Tailor Welded Blanks, czyli TWB, to półfabrykaty wykonywane przez połączenie arkuszy blach różniących się m.in. grubością, wytrzymałością lub gatunkiem stali. Dzięki temu mocniejszy materiał można zastosować tylko w najbardziej obciążonych miejscach konstrukcji.
Gdzie stosuje się technologię TWB?
Technologia TWB wykorzystywana jest przede wszystkim w produkcji nadwozi samochodowych, m.in. podłużnic, elementów drzwi oraz części płyty podłogowej.
Dlaczego spawanie laserowe ma znaczenie podczas tłoczenia blach?
Ciepło powstające podczas spawania zmienia właściwości materiału w spoinie i strefie wpływu ciepła. Może to wpływać na podatność blachy na odkształcenia oraz zwiększać ryzyko pęknięć, przewężeń lub przesuwania się spoiny podczas tłoczenia. Art_lakiernik_92__TWB
Po co stosuje się symulacje komputerowe w technologii TWB?
Symulacje pozwalają przewidywać rozkład temperatur, geometrię spoiny, zmiany właściwości materiału oraz jego zachowanie podczas późniejszego formowania. Dzięki temu można wcześniej wykryć problemy i ograniczyć liczbę prób wykonywanych na rzeczywistych elementach. Art_lakiernik_92__TWB
Jakie korzyści daje zastosowanie TWB w samochodach?
Technologia umożliwia zmniejszenie masy części przy zachowaniu wymaganej wytrzymałości. Pozwala również ograniczyć zużycie blach, energii oraz czas potrzebny na przygotowanie produkcji.
Uwaga redakcji:
Artykuł został uzupełniony o elementy redakcyjne (SEO, struktura nagłówków, sekcja FAQ) w celu poprawy czytelności oraz dostępności treści w wyszukiwarkach internetowych i narzędziach opartych na AI. Treść merytoryczna artykułu pozostaje autorstwa autora.
Sekcja FAQ została przygotowana przez redakcję Lakiernik.com.pl w celu ułatwienia czytelnikom zrozumienia zagadnienia.
Więcej porad dla lakierników i blacharzy znajdziesz na lakiernik.com.pl oraz naszej grupie branżowej grupie na Facebooku, gdzie praktycy dzielą się doświadczeniami z warsztatu.
Zobacz również inne wątki z tej kategorii
 Diagnostyka ram pojazdów ciężarowych. FRAME-EXAM™ przyspiesza pomiar i naprawę
Od redakcji: Kontrola geometrii ramy pojazdu ciężarowego może być szybsza, dokładniejsza i znacznie lepiej udokumentowana. …
- Kryzys europejskiej motoryzacji. Czy Europa sama wjechała do rowu?
Kryzys europejskiej motoryzacji. Czy Europa sama wjechała do rowu?
Od redakcji: Europejska motoryzacja znalazła się w jednym z najtrudniejszych momentów ostatnich dekad. Rosnące koszty …
- Wymiana szyb w samochodach ciężarowych – jak zrobić to prawidłowo?
Wymiana szyb w samochodach ciężarowych – jak zrobić to prawidłowo?
Od redakcji: Wymiana szyb w samochodach ciężarowych lub autobusie tylko pozornie przypomina montaż szyby w …
Czasopismo Lakiernik 91
Troton Sp. z o.o.
78-120 Ząbrowo 14 A
tel. 94 351 23 94
Krzysztof Gierszewski
lakiernik@lakiernik.com.pl
Strefy
Najnowsze artykuły
- Diagnostyka ram pojazdów ciężarowych. FRAME-EXAM™ przyspiesza pomiar i naprawę
- Płachta gaśnicza do samochodów elektrycznych – jak zabezpieczyć warsztat przed pożarem EV?
- Autotechnika Expo 2026: tak zmienia się nowoczesny warsztat samochodowy
- Kryzys europejskiej motoryzacji. Czy Europa sama wjechała do rowu?
- Wymiana szyb w samochodach ciężarowych – jak zrobić to prawidłowo?
- Tailor Welded Blanks – jak powstają lżejsze i wytrzymalsze karoserie?
- Elektromobilność w warsztacie. Jak przygotować serwis do obsługi aut elektrycznych?
- Naprawa samochodów elektrycznych – dlaczego w warsztacie nie ma już miejsca na improwizację?

